Neste artigo, abordaremos os principais elementos dos equipamentos para a produção de cerveja artesanal e os requisitos mínimos para que cumpram os padrões da tecnologia cervejeira.
Para não complicar ainda mais o tema, vamo-nos focar nas fábricas de pequena dimensão, com uma capacidade de 250 l até 2000 l por lote.
Hoje em dia, existem várias configurações para a conceção de uma sala de cozedura, que podem resumir-se essencialmente a:
Sala de cozedura com cuba de filtração separada, de tradição alemã.
Sala de brassagem com cuba de maltenagem e filtração; este tipo de design é de tradição inglesa. No passado, costumava realizar-se uma maltenagem por infusão, pré-aquecendo a água e sem aquecer subsequentemente a caldeira.
Aqui ficam alguns exemplos para compreender as várias configurações:

Slowbeer 250 - sistema alemán

Slowbeer 500 Plus - sistema inglés

Slowbeer 250 Plus - sistema inglés
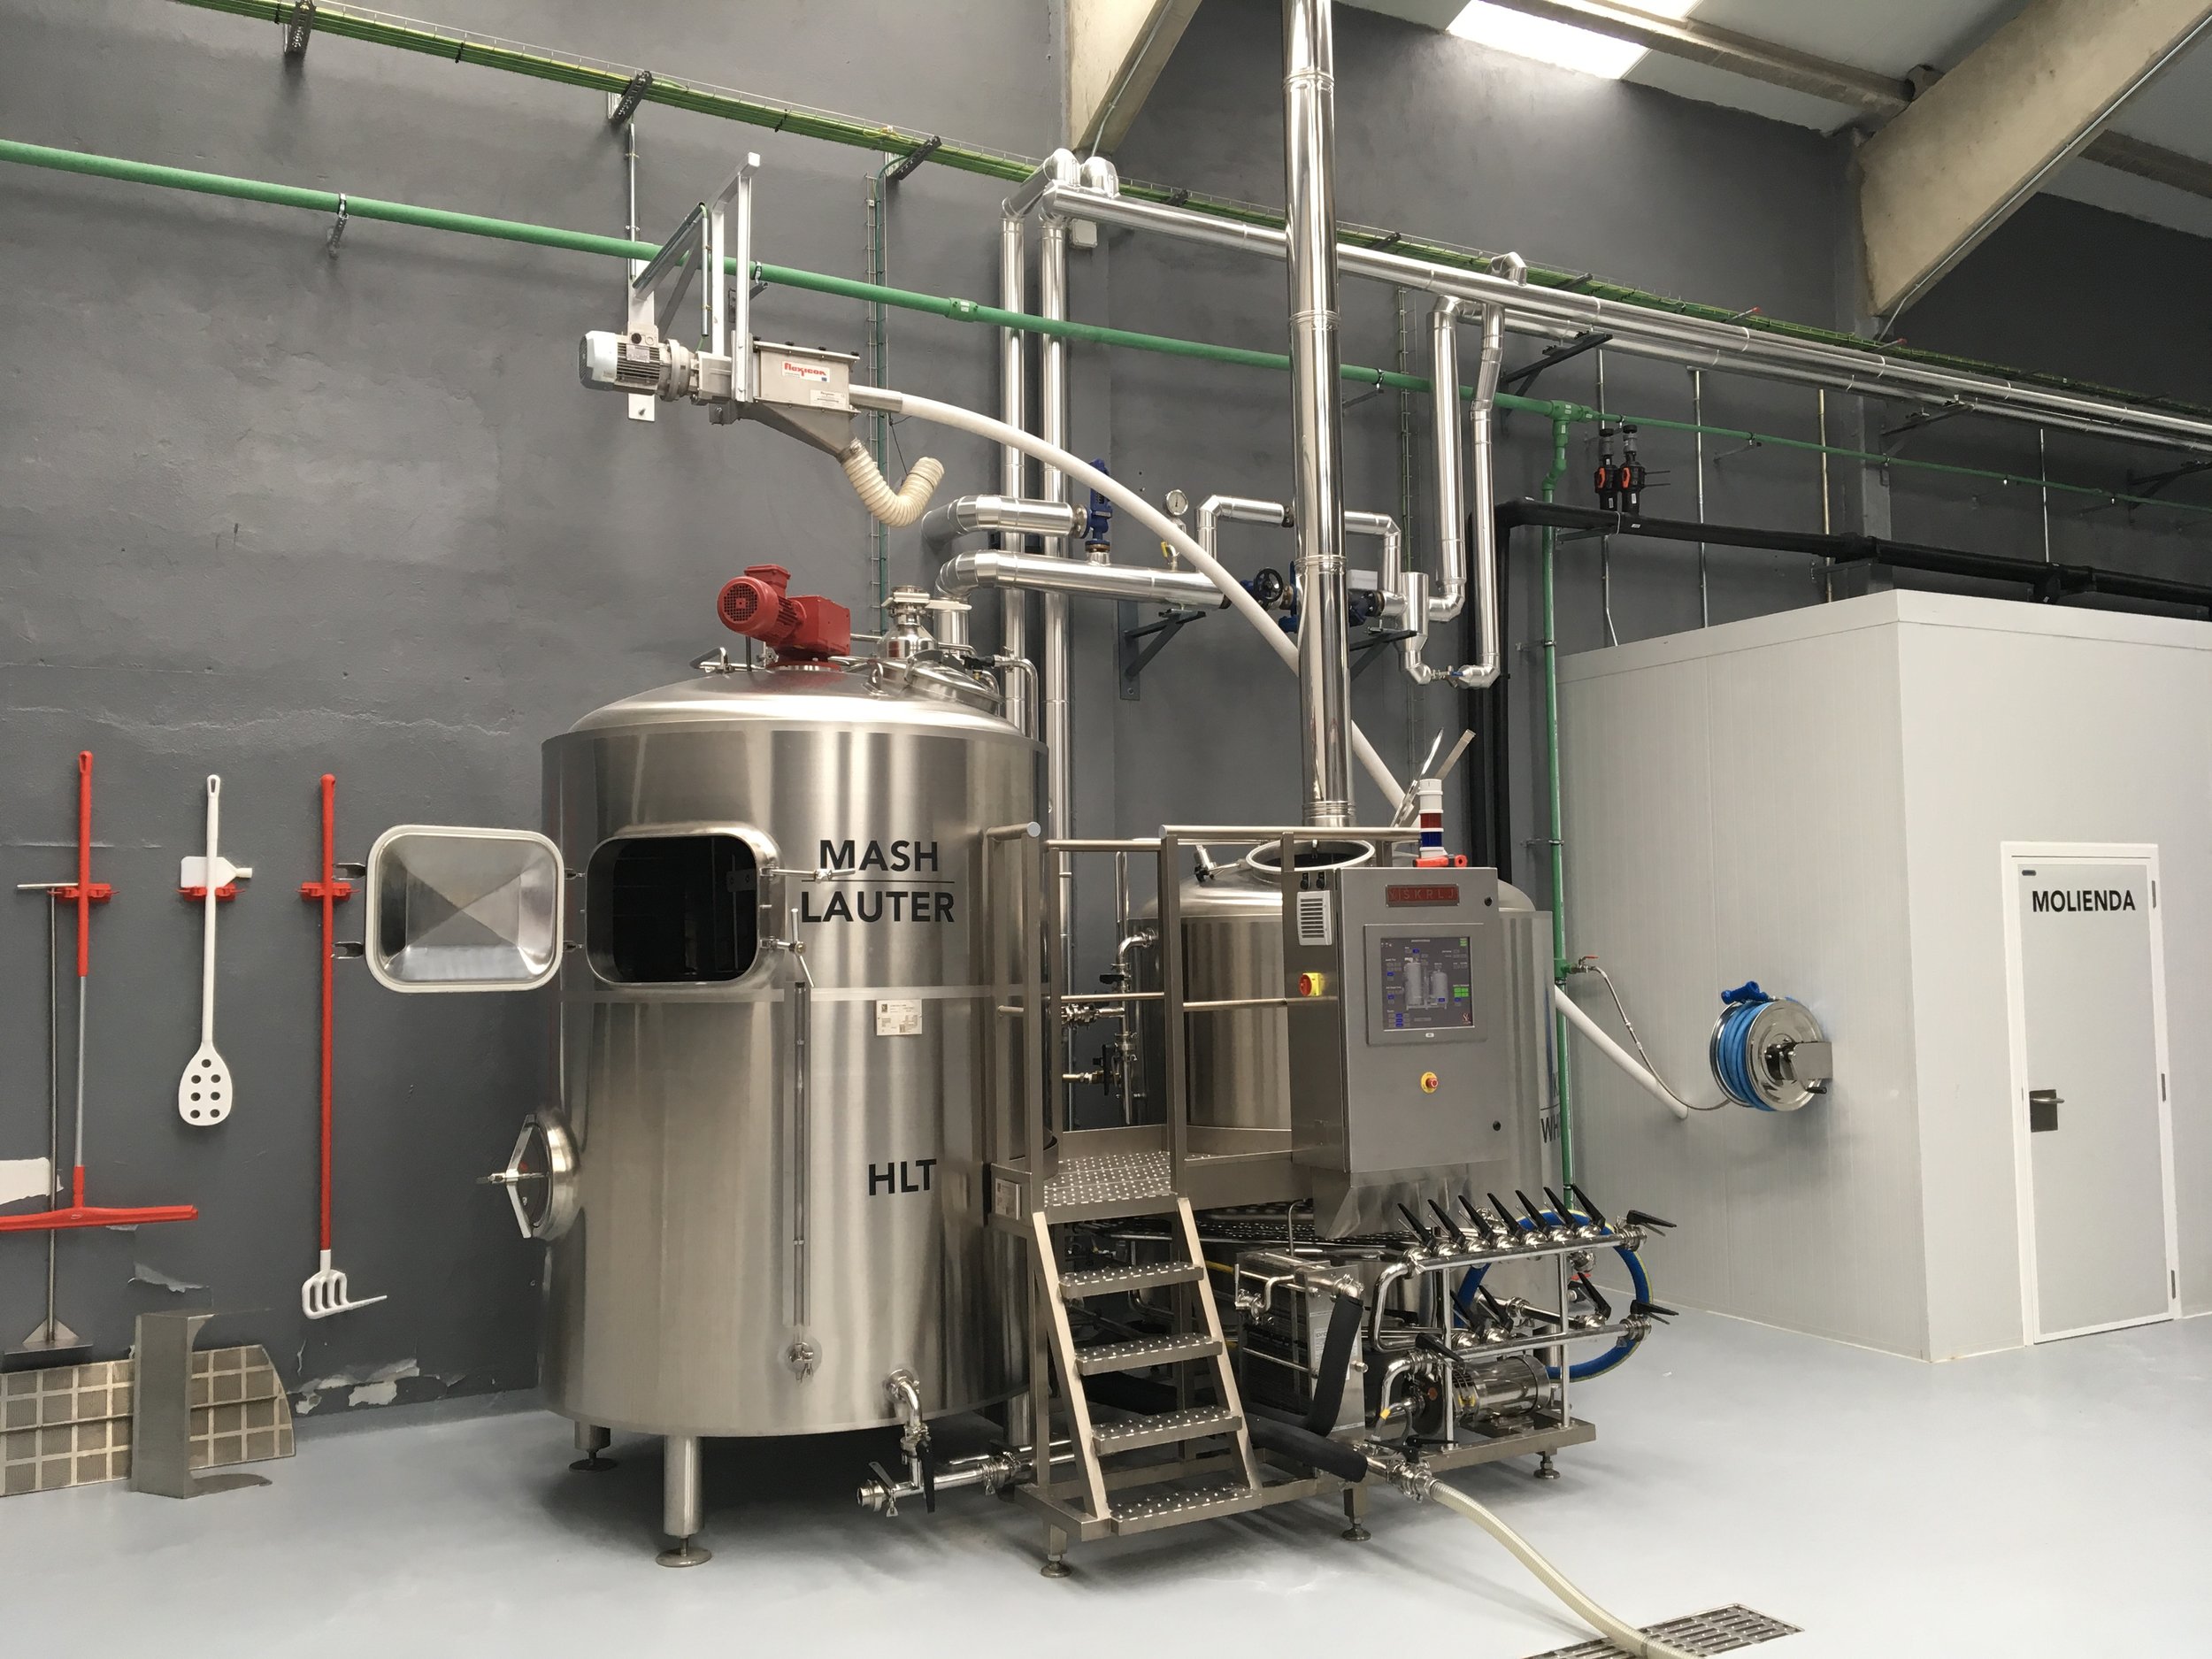
Slowbeer plus 10/20/25HL - sistema inglés
O tipo de design do equipamento influencia principalmente o tempo de fabrico e a qualidade do mosto. Como se pode verificar nos exemplos, as cubas de filtração normalmente não possuem sistema de aquecimento, dispondo apenas de isolamento térmico.
A vantagem do sistema inglês em relação ao sistema alemão reside na possibilidade de realizar a cozedura contínua: no momento em que termina a filtração e o mosto é transferido para a cuba de fervura, existe a possibilidade de elaborar um novo lote na cuba de maltenagem. Este processo é viabilizado pelo aquecimento simultâneo das 2 cubas.
Detalhamos de seguida os tempos de produção para 2 fabricos consecutivos (dupla cozedura):
Sala de cocción alemana de 2 cubas: 11 horas —> Sala de cocción Slowbeer 250
Sala de cocción inglés de 2 cubas: 8,5 horas —> Sala de cocción Slowbeer 250 plus, Sala de cocción Slowbeer 500 Plus, Sala de cocción Slowbeer Plus 10/20/25HL
Sala de brassagem alemã de 3 cubas: 10 horas Sala de brassagem 1000
Sala de brassagem alemã de 4 cubas: 6 horas Sala de brassagem 40HL
Antes de avançarmos para as dimensões e os métodos de aquecimento, detalhamos aqui os principais componentes de uma sala de brassagem tradicional:
Cuba de maltenagem aquecida: controlo de temperatura (sonda e termóstato), agitador, tampa
Cuba de filtração com fundo falso filtrante e acessório para a lavagem dos grãos
Cuba de fervura (pode coincidir com o malteador)
Bomba de processo com variador de velocidade
Permutador de calor
Painel de controlo
Todos los elementos en contacto con el producto tienen deben ser de acero AISI 304 o AISI 316 por normativa europea, para una mayor durabilidad del producto se aconseja realizar también la estructura de soporte y los otros componentes del mismo tipo de acero. Es fácil que otro metal pueda trasmitir el proceso oxidativo a un acero poco cuidado, reduciendo así el tiempo de vida útil del equipo.
CUBA DE MALTENAGEM

Na cuba de maltenagem, o malte é misturado com água quente (proveniente de um depósito de água quente ou aquecida na própria caldeira) até temperaturas específicas que permitem às enzimas transformar os amidos em açúcares, criando o mosto.
El tanque de agua caliente suele tener como mínimo el doble de la capacidad de la sala de cocción (ejemplo slowbeer 250, tanque de agua de 600lt). El agua del tanque se utiliza para el mash-in, el lavado y la limpieza alcalina.
Algunas salas de cocción tienen una tolva con un sistema de hidratación de la malta antes del mash-in, este proceso evita la creación de polvo (puede generar perdidas de rendimiento), evita degradar las enzimas teniendo una temperatura pre-mash demasiado alta y evita la creación de grumos.
Relação água-malte e volume
El volumen de la olla de macerado se tiene que evaluar considerando las posibles relaciones entre agua y malta, desde 1,6lt/kg para empastes más densos hasta 5lt/kg para empastes más ligeros y fáciles de gestionar. En el caso de que la olla de macerado sea también la olla de hervido hay que considerar un espacio superior debido al hervido del mosto (overboil). También es importante puntualizar que muchas salas de cocción tienen en su nombre un número (ej. Slowbeer 250) que indica los litros de mosto a elaborar, este número siempre está relacionado con el grado plato del mosto elaborado (ejemplo 250lt con grado plato 17º). Elaborando cervezas con densidad más bajas obtendremos más litros, en caso de cervezas más densas obtendremos menos litros.
Independientemente del tipo de calentamiento es necesario equipar esta olla con un agitador que pueda homogeneizar la temperatura y favorecer la transformación enzimática (rendimiento de macerado). El agitador no tiene que tocar paredes y fondo de la cuba para evitar aplastar las cáscaras de los cereales. Es aconsejable que la velocidad de la pala no supere los 2m/s. Disponer de un variador de velocidad en el agitador puede ayudar el proceso en relación con el tipo de macerador que tenemos, es el caso de nuestra Slowbeer 500 Plus.
Existem 3 técnicas principais de maceração no fabrico de cerveja:
Maceração por infusão (infusion mash), não sendo necessário aquecer a cuba de maceração

Maceração escalonada, o mosto é levado a determinadas temperaturas para as várias atividades das enzimas
Decocção, técnica tradicional da Europa Central pela qual um terço da maceração é levado a ebulição para ser devolvido à cuba de maceração, incrementando assim a temperatura para o patamar seguinte (este processo pode ser repetido mais vezes)
A la hora de diseñar un equipo se puede considerar si dar la posibilidad de trabajar con las 3 técnicas como en nuestras salas de cocción Plus.
El calentamiento de la olla se puede ejecutar de varias formas, hoy en día es un tema muy sensible debido a la subida de los costes de gas y luz.
As opções disponíveis hoje em dia são principalmente 3:
Chama direta
Eletricidade
Vapor seco
1) A primeira é a mais antiga a ser utilizada. A tecnologia de distribuição de chama melhorou significativamente nos últimos anos, tendo-se superado em parte os problemas de caramelização do mosto. Nestes tipos de equipamento, o agitador desempenha um papel fundamental, uma vez que evita que as cascas se queimem no fundo da cuba, devendo por isso ser utilizado de forma contínua durante a maceração. Estes tipos de equipamentos tendem a ser mais económicos, mas têm limitações de utilização em determinados contextos e alteram a qualidade do mosto.

2) Os equipamentos elétricos distinguem-se em equipamentos com resistências de imersão, equipamentos com resistências no fundo da cuba e equipamentos com óleo diatérmico.
Os primeiros não são muito aconselháveis para equipamentos profissionais desta dimensão (250/500 l), apresentando 2 problemas principais: a queima/caramelização do mosto e a dificuldade de limpeza.
A tecnologia com resistências de contacto é aplicável em sistemas de tamanho reduzido, inferiores a 300 l.
A tecnologia mais recente é utilizada há longos anos no setor alimentar e algumas marcas utilizam-na no setor cervejeiro. O óleo diatérmico é aquecido num tanque externo e recirculado através das camisas das cubas.
Os equipamentos elétricos são recomendados para sistemas de produção de cerveja até 500 l.
3) A partir de los 500lt la forma de calentamiento más utilizada es el vapor seco. El vapor seco se puede producir con una caldera de gas, gasoil, eléctrica o pellets. El vapor llega a la sala de cocción y gracias a un colector se distribuye a las ollas de macerado y hervido.
Atualmente, é o método de aquecimento mais eficiente e económico; no entanto, em determinadas situações, esta escolha não é a mais adequada:
Quando as salas de brassagem são pequenas (250/500 l), o custo da caldeira, da instalação de vapor, da casa das caldeiras e da certificação pode ser superior ao da própria sala de brassagem.
Quando o espaço, devido ao seu tamanho ou localização, não permite a implementação do sistema de caldeira.
CUBA DE FILTRAÇÃO
Após concluir a maceração, é necessário separar a parte sólida da líquida, procurando extrair a maior quantidade possível de açúcares sem arrastar as cascas dos cereais nem extrair os taninos (componente adstringente). O design do filtro é fundamental para que o fluxo seja contínuo e não deixe passar partículas que não se tenham dissolvido.

Esta parte del proceso se llama lautering y consiste de 2 partes: filtrar recirculando el mosto a través de los granos (se obtiene el primer mosto) y realizar el lavado de los granos (sparging) para extraer todos los azúcares posibles (se obtiene el segundo mosto). Cuando la operación se realiza en una olla dedicada se denomina lauter tun, si se realiza en la misma olla de macerado se denomina mash filter.
O diâmetro da cuba de filtração deve ser suficientemente amplo para distribuir o fluxo do mosto por todo o falso-fundo; normalmente, a altura da cama de grãos não ultrapassa os 50 cm. O falso-fundo é colocado a alguns centímetros acima do fundo da cuba, sendo habitualmente constituído por ranhuras de 0,7 mm x 80 mm que ocupam 10% da superfície total do filtro.
Algumascubas estão equipadas com pás cortadoras de bagaço que favorecem o fluxo do mosto.
O mosto é recirculado até ficar límpido; produzir um mosto límpido significa obter uma cerveja mais estável e com sabores mais definidos.
A recirculação é efetuada através de um braço de aspersão que pode conter um ou mais terminais, tais como pratos, esferas perfuradas ou outros difusores.
Uma vez obtido o mosto límpido, continua-se a adicionar água a uma temperatura entre os 71 e os 78 ºC através do mesmo braço de aspersão. Adicionando a água com um "efeito de duche", evita-se a formação de caminhos preferenciais.
Durante esta fase do processo, é importante deixar sempre o leito de grãos coberto para evitar uma oxidação excessiva.
As cubas de filtração costumam dispor de uma boca de visita retangular para a descarga do bagaço.
CUBA DE FERVURA
A cuba de fervura deve possuir um volume suficientemente grande para conter a quantidade de mosto pré-fervido, além de espaço adicional para o overboiling.
Nesta parte do processo, o mosto é levado aos 100 ºC com os seguintes objetivos:
Isomerização dos alfa-ácidos
Esterilização do mosto
Desativação das enzimas
Coagulação e remoção das proteínas
Evaporação de eventuais defeitos voláteis
En los equipos más pequeños, la cuba de hervido está equipada con una entrada tangencial para realizar el whirlpool, una técnica de clarificación que genera una fuerza centrípeta acumulando los cuerpos más pesados (proteínas, polifenoles y otros compuestos poco solubles) en el centro de la olla. El mosto clarificado se extrae de la parte lateral de la cuba pasando por un intercambiador de calor.
Os métodos de aquecimento da cuba de fervura são os mesmos aplicados ao macerador: chama viva, eletricidade ou vapor seco. No caso de camisas de vapor ou de óleo térmico, é aconselhável um design assimétrico das camisas para favorecer os movimentos de convecção.
BOMBA DE PROCESSO
La bomba del colector de proceso es uno de los elementos principales del sistema, es aconsejable que las partes en contacto con el mosto sean de acero AISI 316, que tenga un variador de frecuencia para poder establecer la velocidad en cada etapa del proceso y que resista a altas temperaturas.
La bomba se utiliza para trasvases de una olla a otra, para realizar el whirlpool y para enviar el mosto a los fermentadores.
PERMUTADOR DE CALOR
Nos equipamentos com estas dimensões, instala-se habitualmente um permutador de calor de placas. O sistema de arrefecimento é composto por várias placas que favorecem a troca térmica entre o mosto quente a 100 ºC e a água de arrefecimento.

Existem 2 tipos de permutadores de placas:
De 1 etapa, com troca térmica entre o mosto e a água proveniente da rede pública ou de um depósito de água fria. (Exemplo: Arrefecimento do mosto de 100 ºC para 18 ºC, Aquecimento da água de 13 ºC para 83 ºC)
De 2 etapas: Etapa 1, troca térmica entre o mosto e a água proveniente da rede pública ou de um depósito de água fria. (Exemplo: Arrefecimento do mosto de 100 ºC para 20 ºC, Aquecimento da água de 13 ºC para 85 ºC). Etapa 2, troca térmica entre o mosto e o glicol (Exemplo: Arrefecimento do mosto de 20 ºC para 7 ºC, Aquecimento da água de 1 ºC para 13 ºC)
PAINEL DE CONTROLO
A partir do painel de controlo, é possível comandar os vários processos:
Controlo de temperatura
Programação da brassagem escalonada
Ativar a bomba e controlar a respetiva velocidade
Ativar o agitador
Iniciar um ciclo de produção
Nos equipamentos com maior componente tecnológica, é possível controlar outros parâmetros, bem como interagir com os depósitos de água.
O design de um equipamento para o fabrico de cerveja pode ser enfadonho, sobretudo no momento de definir dimensões, volumes e transferências de energia.
Uno de los aspectos más reconocidos por nuestros clientes es el rendimiento de nuestros equipos (brewhouse efficiency) que rodea el 90% dependiendo de las receta.
Abordaremos este conceito mais detalhadamente noutro artigo da categoria Fabrico.
Deixamos-lhe aqui as normativas europeias cumpridas pelas nossas máquinas para o fabrico de cerveja:

Directiva 2006/42 CE Directiva maquinarias
Directiva 2006/95 CE Directiva baja tensión
Directiva 2004/108/CE Compatibilidad electromagnética
Norma UNI EN ISO 12100-1:2005 Principios generales para el diseño
Norma UNI EN ISO 12100-2:2005 Principios generales para el diseño
Norma UNI EN ISO 13857 Seguridad de la maquinaria
Norma UNI EN ISO 13849-1:2007 Principios generales para el diseño
Norma EN 983: Segurança de máquinas
Norma EN 60204: Segurança de máquinas
Norma EN 294
Norma EN 50081-1
Norma EN 50081-2
Norma ISO 3744
Norma ISO 11201-1-2
Norma CEE 89-336
Norma EN 953
Norma EN 954/1
Norma EN 61000
En Slowbeer llevamos más de 20 años diseñando microcervecerías y hemos alcanzado un nivel de desarrollo que cumple con nuestras expectativas, realizando varios tipos de equipos desde los más simple como la Slowbeer 250 hasta los más desarrollado como la Slowbeer 500 Plus.
Continuamos a implementar o nosso equipamento para fornecer novas ferramentas aos cervejeiros, melhorar o desempenho térmico e a eficiência energética.
Saúde!